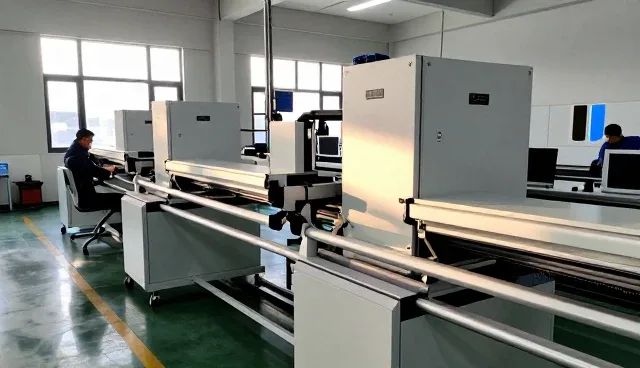
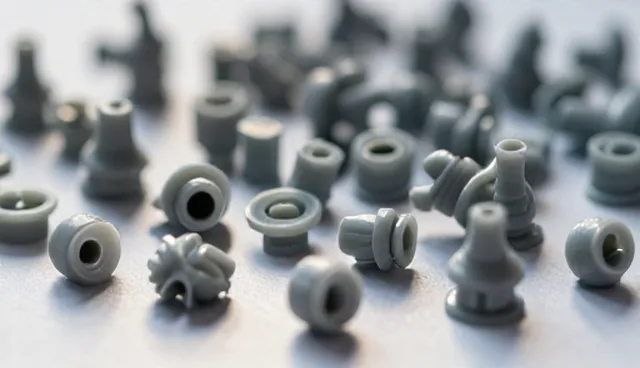
在注塑配件的生产过程中,加工工艺是决定最终产品质量的关键因素之一。合理的工艺设置能够有效提升产品的精度、外观及耐久性,而工艺参数的不合理或操作不规范则可能导致产品缺陷率上升,增加企业的成本与售后压力。因此,掌握加工工艺的基本原理,并结合具体产品特性进行优化,是提高注塑配件生产效率和质量的重要手段。
一、模具温度控制对注塑配件成型的影响
模具温度是影响注塑成型过程的重要因素之一。温度过高可能导致熔体流动性增强,造成填充不均匀,甚至产生气泡或熔接痕;温度过低则会导致熔体流动性变差,影响填充效果,使产品出现缺料或表面粗糙的问题。因此,在注塑过程中,需要根据材料特性与产品结构合理设定模具温度,并通过实际生产测试不断调整,以达到最佳的成型效果。
二、注塑压力与保压时间的匹配关系
注塑压力和保压时间的匹配是确保产品成型质量的重要环节。注塑压力不足可能导致熔体无法充分填充模具型腔,形成缺料或壁厚不均的现象;而保压时间过短则可能无法充分压实熔体,造成产品收缩变形。因此,需在实际生产中通过多次试验,找到注塑压力与保压时间的最佳组合,以提高产品的成型一致性。
三、冷却时间对产品尺寸稳定性的影响
冷却时间的长短直接影响注塑配件的尺寸稳定性及成型质量。冷却时间过短可能导致产品内部应力未充分释放,造成变形或翘曲;而冷却时间过长则会降低生产效率,增加能耗。因此,需要根据材料的热收缩率和产品结构合理设定冷却时间,并通过温度监控系统实时调整,以确保产品质量与生产效率的平衡。
四、材料选择与加工工艺的适配性
不同种类的注塑材料对加工工艺的要求存在显著差异。例如,高流动性材料适合复杂结构的注塑成型,而高熔点材料则需要更高的加工温度。若材料选择不当,或未根据其特性调整工艺参数,可能导致产品出现缩水、裂纹或变形等问题。因此,在选择材料时,应充分考虑其物理性能与加工特性,确保与注塑工艺的适配性。
五、设备精度与工艺参数的同步优化
注塑设备的精度直接影响加工工艺的执行效果。设备的定位误差、温度控制精度及压力波动等因素均会影响最终产品的质量。因此,在实际生产中,应定期对设备进行维护和校准,确保其运行状态稳定,同时结合工艺参数的优化,提升整体生产水平。
对于沈阳注塑加工,建议在实际生产中加强工艺参数的监控与调整,结合设备状态和材料特性,制定科学的加工方案。同时,应定期对员工进行工艺培训,提升操作规范性,从而有效降低产品缺陷率,提高注塑配件的整体质量和市场竞争力。